
Industri nyheder
 Oct 16, 2026
 Indsendt af administrator
Hvorfor kold ekstruderet aluminium leder ADAS kamerahusdesign: materialer, processor og valgvejledning
Et fremadvendt kamera på et moderne køretøj sidder bag forruden, hvor det står over for frysende nætter, solopvarmede instrumentbrætter, konstante vibrationer, vejspray og salt. Huset omkring objektivet og billedsensoren skal holde den optiske justering stabil under alle disse forhold. Når det mislykkes, vises symptomerne som sløret registrering, drevet kalibrering eller fugtdugning inde i objektivet, og hver af disse kan svække førerassistentfunktionen, som kameraet understøtter.
Denne guide sammenligner de vigtigste materialer og fremstillingsruter for en kamerahus til biler , forklarer, hvor hver mulighed passer inden for avancerede førerassistentsystemer (ADAS), og giver ingeniører og indkøbsteams en praktisk tjekliste til leverandørvalg. Fokus er på tekniske afvejninger frem over skrifter, fordi det rigtige valg af termer af kamerakvalitet, det forventede miljø og det forventede volumen.
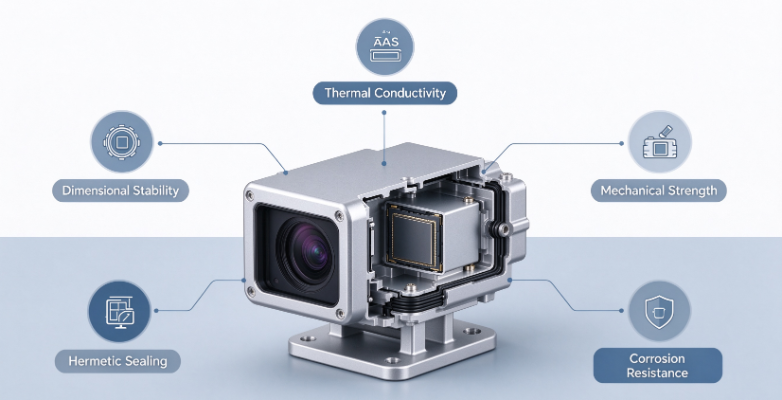
Billedkilde: AI-genereret kun til illustrationsformål.
Hvorfor boligen betyder mere, end den ser ud
Huset er den mekaniske reference for hele kameramodulet. Linseelementer er placeret inden for justeringsvinduer målt i titusinder af mikrometer, og billedsensoren skal forblive parallelt med den optiske akse over hele driftstemperaturområdet. Et lille skift linsesædet ændrer fokus og synsfelt, hvilket igen påvirker, hvor præcist downstream-algoritmer registrerer vognbanemarkeringer, fodgængere og andre køretøjer.
Designere skal også håndtere varme genereret af sensorer og processorer, fugt, der kondenserer på kolde optiske overflader, og monteringsbelastninger, der overføres gennem forrudens beslag. Fordi huset sidder mellem alle disse kræfter, bestemmer dets materiale og fremstillingsrute, hvor meget margin det optiske design faktisk har.
Kernepræstationskrav
De fleste programmer vurderer en bolig i forhold til fem præstationsområder. Hvert område har en direkte effekt på billedkvalitet eller filtpålidelighed, så afvejninger bør foretages bevidst i stedet for som standard.
- Dimensionsstabilitet. Linsesædet og sensornulpunktet skal holde position efter gentagne termiske cyklusser, fordi drift oversættes direkte til kalibreringsfejl.
- Termisk ledningsevne. Varme fra sensoren har brug for en effektiv vej væk fra optikken, ellers stiger mørk strøm og billedtøj øges på varme dage.
- Mekanisk styrke og træthedsliv. Huset skal modstå vibrationer, stød fra vejaffald og langvarig træthed forårsaget af konstant monteringsbelastning.
- Hermetisk tætning og korrosionsbestandighed. Pakninger og vejsede sømme skal holde fugt ude i hele bilens levetid, inklusive eksponering for vejsalt og bilvask.
- Overholdelse af kvalitetssystemet. Serieprogrammer kræver typisk et kvalitetsstyringssystem for biler, sporbarhed af partier, en PPAP-indsendelse og meget lave defektrater målt i dele pr. million.
Vægtningen af disse krav ændres med ansøgningen. Et bakkamera kan prioritere omkostninger og emballage, mens fremadvendt sensor, der bruges til nødbremsning, har brug for fremragende termisk adfærd og tætningsevne, fordi dens fejlkonsekvenser er mere alvorlige.
Materialemuligheder til kamerahuse
Materialevalg sætter den øvre grænse for termisk og strukturel ydeevne, før der træffes nogen fremstillingsbeslutning. Tabellen nedenfor opsummerer de fire muligheder, der oftest overvejer kamerakabinetter.
| Materiale og rute | Termisk ledningsevne | Forseglingsrisiko | Typisk anvendelse |
|---|---|---|---|
| Teknisk plast (PBT eller PC-ABS) | Meget lav | Lav til moderat | Entry-level bakkameraer |
| Trykstøbt aluminium (ADC12 eller A380) | Moderat | Høj porøsitetsrisiko | Omkostningsdrevne mellemklassehuse |
| Kold ekstruderet aluminium 6061 | Godt | Lav | Strukturelt belastede huse af middel til høj kvalitet |
| Kold ekstruderet aluminium 1070 | Meget høj | Meget lav | Fremadgående kameraer af høj kvalitet, der har brug for varmespredning |
Engineering Plastics (PBT og PC-ABS)
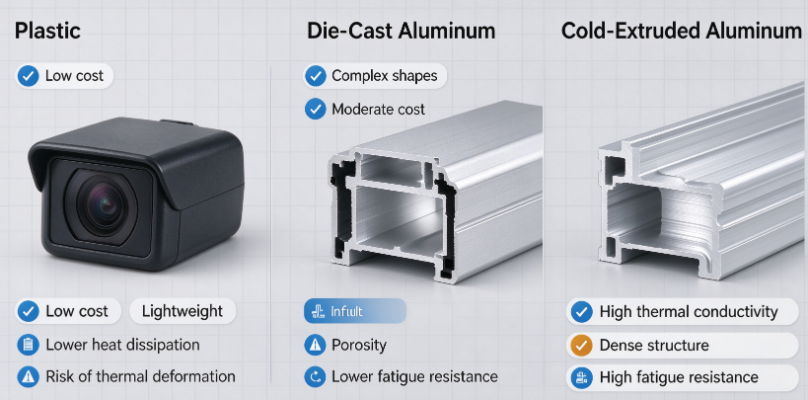
Plasthuse tilbyder lave værktøjsomkostninger, lav vægt og frihed til at skabe komplekse ydre former. De fungerer godt til kameraer af lavere kvalitet, hvor det optiske design tåler moderat temperaturstigning. De vigtigste begrænsninger er dårlige termisk ledningsevne, som fanger varme nær sensoren, og krybning ved forhøjede temperaturer, som langsomt kan flytte linsesædet i løbet af køretøjets levetid.
- Fordele: lave enhedsomkostninger, kompleks geometri, nem integration af monteringsfunktioner
- Begrænsninger: dårlig varmespredning, krybning under vedvarende temperatur, begrænset stivhed
Trykstøbt aluminium (ADC12 og A380)
Trykstøbning er attraktiv for mellemstore til store volumener, fordi de producerer næsten-net-former hurtigt. Imidlertid efterlader den hurtige størkning af smeltet aluminium ofte indre porøsitet og krympning. I et forseglet optisk hus kan disse hulrum blive til lækagebaner, og den diskontinuerlige kornstruktur reducerer træthedsydelsen under vibrationer. Nogle programmer accepterer trykstøbte dele med sekundære behandlinger, men forseglingsvalideringsbyrden er væsentligt højere.
Smedet aluminium til kold ekstrudering (1070 og 6061)
Smedet aluminium starter som en solid billet, der er dannet ved kold ekstrudering, som plastisk deformerer metallet uden at smelte det. Resultatet er en kontinuerlig kornstrøm, der følger delens form og en tæt, næsten porefri vægstruktur. Alloy 1070 tilbyder meget høj termisk ledningsevne, hvilket gør den til en stærk kandidat til fremadgående kameraer, der skal sprede sensorvarme effektivt og kan laservejses til hermetiske samlinger. Legering 6061 giver højere styrke og er velegnet til huse, der bærer større monteringsbelastninger eller har brug for mere strukturel stivhed.
Passer bedst til ADAS af høj kvalitet Tætte, porefri vægge Kontinuerlig kornstrøm
Termisk adfærd sammenlignet
Termisk ledningsevne er ofte den første ejendomsingeniører undersøger, når de sammenligner boligmaterialer, fordi den bestemmer, hvor hurtigt varmen bevæger sig fra sensoren til den ydre overflade. Skemaet nedenfor viser typiske rumtemperaturværdier for materialer, der diskuteres ovenfor. Faktiske værdier varierer med legeringstempering, varmebehandling og væggeometri, så bekræfter dem mod leverandørdata.
Afstanden mellem bearbejdet aluminium og ingeniørplast er omtrent tre størrelsesordener, hvilket er grunden til, at plastikhuse er afhængige af termiske veje gennem PCB-kobber eller eksterne køleplader. Trykstøbt aluminium giver en meningsfuld forbedring i forhold til plast, men dets porøsitet kan reducere den effektive termiske ydeevne lokalt. Koldekstruderet 1070 giver den mest direkte varmevej, som hjælper med at holde sensortemperaturen stabil under vedvarende sollys og høj processorbelastning.
Billedkilde: AI-genereret kun til illustrationsformål.
Fremstillingsprocesser til kamerahuse i aluminium
Tre produktionsruter dominerer produktion af kamerahuse i aluminium. Hver har en særskilt profil af omkostninger, præcision, metallurgisk kvalitet og leveringstid, og det bedste valg af, hvordan programmet balancerer disse faktorer.
Højtryksstøbning
Smeltet aluminium sprøjtes ind i en stålmatrice ved højt tryk, hvilket producerer komplekse huse i et enkelt skud. Cyklustider er korte, og enhedsomkostningerne falder hurtigt med volumen. De vigtigste ulemper er gas- og krympeporøsitet, begrænser varmebehandlingsmulighederne, fordi indespærret gas udvider sig ved høj temperatur, og skal lækagetest på alle dele. For et forseglet optisk hus opvejer disse ulemper normalt omkostningsfordelen, når først programmet bevæger sig ud over indgangskameraer.
Fuld CNC-bearbejdning fra Solid Billet
Bearbejdning af et hus af massivt stangmateriale giver fremragende dimensionskontrol og undgår helt støbefejl. Afvejningen er materialespild, som kan overstige halvdelen af den originale billet, sammen med lange cyklustider og højere omkostninger pr. del. Fuld bearbejdning giver mening for prototyper, meget lave volumener eller ekstremt strømme funktioner, men det bliver svært at retfærdiggøre for serieproduktion.
Kold Extrusion Plus Sekundær CNC-bearbejdning
Denne rute kombinerer de metallurgiske fordele ved koldformning med præcisionen ved målrettet bearbejdning. Processen følger generelt sekvensen vist nedenfor.
- Billetforberedelse. Smedede aluminiumssnegle skæres og udglødes til en ensartet starttilstand, som stabiliserer formningskraften og kornadfærden.
- Kold ekstrudering. Sneglen formes ved stuetemperatur til en kop eller næsten net. Den kontinuerlige kornstrøm, der skaber her, giver væggen dens styrke og tæthed.
- Præcision CNC. Kun de kritiske funktioner, såsom linsesædet, sensordatum og tætningsrille, er bearbejdet, hvilket holder materialefjernelsen lav og omkostninger under kontrol.
- Overfladebehandling og rengøring. Ultralydsrensning fjerner bearbejdningsrester, og anodisering tilføjer korrosionsbestandighed og en stabil overflade til klæbemidler eller pakninger.
- Afsluttende eftersyn. Hver del kontrolleres for lækage, kritiske dimensioner og overfladetilstande, med sporbarhed registreret på partiniveau.
De vigtigste fordele er styrke og tæthed, der er overlegen i forhold til trykstøbning, stabil termisk adfærd fra den tætte væg og en omkostningsstruktur, der kan skaleres godt til mellemstore til store volumener. Sammenlignet med fuld bearbejdning er materialeudbyttet langt bedre, og gennemløbstiden er kortere for serieproduktion. For mange ADAS-programmer er en velkontrolleret hus i kold ekstruderet aluminium tilbyder den mest afbalancerede kombination af ydeevne og fremstillingsevne.
Anvendt eksempel: Valg af rute for et fremadgående kamera
Overvej et fremadvendt kameraprogram, der er planlagt til flere hundrede tusinde enheder om året, med et krav om tætningsydelse på tværs af temperaturcykler og saltspray. I den tidlige pilotfase bestod et trykstøbt hus dimensionsinspektion, men viste intermitterende lækage under heliumkontrollen efter test, og grundårsagen spores til mikroporøsitet nær en pakningsrille. Efterbearbejdning gennem imprægnering og yderligere lækagescreening øgede omkostninger og forlængede valideringsplanen.
Da programmet skiftede til en kold ekstruderet 1070 krop med en bearbejdet tætningsrille, forsvandt lækagefejlene i samme testsekvens, og den termiske profil ved sensoren forbedredes mærkbart under vedvarende højbelastningsdrift.
Læren er ikke, at trykstøbning er uegnet i alle tilfælde, men at tætningskravet og den termiske belastning bør drive rutevalget, før værktøjsbeslutninger træffes. At revidere beslutningen sendt i programmet er langt dyrere end at stille kravet korrekt i starten.
Udvælgelsestjekliste for ingeniører og købere
En struktureret gennemgang hjælper teams med at undgå dyre overraskelser. De følgende fem trin kan anvendes under konceptvalg og leverandørkvalificering.
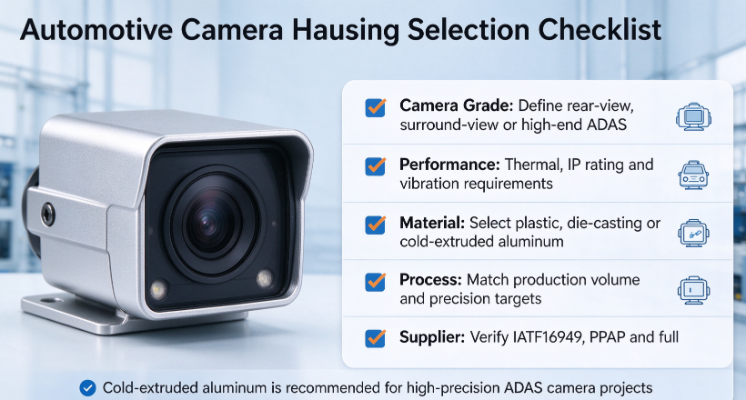
- Definer kameraets karakter. Afklar, om husets tjener en bagud-, surround- eller højkvalitets fremadfunktion, da dette sætter den termiske og tætningsmæssige basislinje.
- Sæt kvantificerede præstationsmål. Angiv driftstemperaturområdet, indtrængningsbeskyttelsesniveau, vibrationsprofil og maksimalt tilladt linseskift.
- Match fremstillingsruten til programmet. Vælg plastik eller trykstøbning til omkostningsdrevne adgangskameraer, og overvej koldekstrudering med sekundær bearbejdning, når termiske og tætningsmarginer er kritiske.
- Revidere leverandøren. Bekræft kvalitetsstyringscertificering, materialecertifikater, in-line fuld inspektionskapacitet og PPAP-erfaring.
- Forhåndsvisning af de vigtigste risici. Porøsitetsdrevet lækage, termisk deformation og batch-til-batch-inkonsistens bør behandles i designgennemgangen i stedet for at blive opdaget under valideringen.
Almindelige faldgruber ved indkøb af boliger
Mange indkøbsproblemer kommer af at fokusere på, hvad der er lettest at måle. Følgende fejl opstår gentagne gange i kameraprogrammer og er værd at undgå.
- Kontroller kun tegningstolerancer. Et hus kan opfylde alle dimensioner på tegningen og stadig svigte på grund af indre hulrum eller korndiskontinuiteter, der aldrig blev inspiceret.
- Ignorerer temperaturcykluseffekter. Dimensionel drift, der opstår efter gentagen termisk eksponering, forbliver ofte ubemærket, hvis valideringen kun dækker en enkelt temperatur.
- Undervurderer proceskapacitet. En leverandør uden dokumenteret batchsporbarhed eller en PPAP track record kan have svært ved at bestå en kundeaudit, selv med gode prototypedele.
- Valg alene efter enhedspris. Lavere stykomkostninger kan hurtigt opvejes af omarbejdning, skrot, garantieksponering og forsinkede lanceringer.
Vores muligheder for brugerdefinerede kamerakabinetter i aluminium
For teams, der udvikler fremadvendte eller surround-view-kameraer, bør en praktisk partner kombineret kold ekstrudering med præcisionsbearbejdning, tilbyde materialemuligheder såsom 1070 og 6061 og vedligeholdelse et kvalitetssystem, der er tilpasset bilindustriens forventninger. Prøveopbygninger, fulddimensionel inspektion, lækagetest og PPAP-dokumentation bør bevæge sig gnidningsløst fra prototype til serieproduktion. Ingeniører, der ønsker at sammenligne muligheder for deres eget program, kan dele tegninger og ydeevnemål for en tidlig teknisk gennemgang.
Konklusion
Billig kamerapositioner kan ofte betjenes af teknisk plast eller trykstøbt aluminium, forudsat at kravene til termisk og tætning er beskedne. Højtydende ADAS-kameraer trækker mest fordel af koldekstruderet aluminium, som kombinerer høj termisk ledningsevne, tætte vægge og stabil træthedsadfærd med den præciseion, der er nødvendig for linsejustering. Den rigtige løsning af kamerakvaliteten, miljøprofilen og produktionsvolumen, og en tidlig, struktureret beslutningstagning både og tidsplan. For et dybere kig på skræddersyede muligheder, gennemgå kamerakabinet i aluminium rækkevidde og diskuter dine krav med et teknisk team.
Billedkilde: AI-genereret kun til illustrationsformål.
Ofte stillede spørgsmål
Spørgsmål 1: Er koldekstrudering praktisk til lavvolumen ADAS-kamerahusprojekter?
Det kan være, at økonomien udføres af delens og værktøjsinvesteringen. Programmer med lav volumen kombinerer ofte en standard ekstruderet krop med bearbejdede funktioner, som holder værktøjet simpelt, mens det stadig leverer kornstrukturen og tætningsydelsen for en serierute.
Q2: Hvilke overfladebehandlinger er tilgængelige til kamerahuse i aluminium?
Fælles muligheder omfatter anodisering for korrosionsbestandighed og overfladestabilitet, efterfulgt af forsegling eller belægning, hvor det er nødvendigt. Overfladevalg bør bekræftes med tætningsmetoden, da pakninger, klæbemidler og laservejsninger hver især har forskellige krav til overfladens tilstand.
Q3: Hvilken tolerancer kan nås på et linsesæde med kold ekstrudering og CNC?
Linsesædet og sensordatum er normalt fremstillet ved præcisionsbearbejdning, så den opnåelige tolerance er styret af bearbejdningsprocessen frem for selve ekstruderingen. Justeringsvinduer i snesevis af mikrometer er et typisk mål for fremadvendte moduler, og den endelige værdi bør aftales under designgennemgangen baseret på den optiske stak.

-
Tlf.nummer
+86-0572-2210226Phone Number
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Bygning B, Innovation and Entrepreneurship Industrial Park, nr. 288, Yansan Road, Huzhou City, Zhejiang-provinsen, KinaQR-kode
-
Hurtige links
Hjem Produkter Om os Evner Industrier Nyheder Kontakt os -
Udforske
Kameraskal af aluminium af køretøj Aluminium kold ekstrudering Aluminium kold smedning dele -
kontakt os gerne