
Industri nyheder
 Oct 23, 2026
 Indsendt af administrator
Hvad er fordelene ved CNC-bearbejdede aluminiumslegeringskomponenter, og hvornår giver en hybridproces mere mening?
Hvorfor ingeniører nytænker aluminiumbearbejdning
Aluminiumslegering er blevet standardmaterialet til præcisionsmekaniske dele, biler, elektronik og industrielle dele. Den kombinerer let vægt, god varmeledningsevne, korrosionsbestandighed og en bearbejdelighed, som få metaller kan matche. Alligevel er det virkelige spørgsmål for de fleste købere ikke, om man skal bruge aluminium, men hvordan man laver delen. Trykstøbning, fuld CNC-bearbejdning og koldekstrudering efterfulgt af sekundært CNC-arbejde tilbyder hver især en forskellig balance mellem omkostninger, præcision og styrke, og at vælge den forkerte rute kan tilføje uger til et projekt eller tilføje unødvendige omkostninger til hver enhed.
Denne guide ser på fordelene ved cnc-bearbejdede komponenter i aluminiumslegering , de situationer, hvor ren bearbejdning er det rigtige kald, og det punkt, hvor en hybrid rute bygget på koldformning og CNC-finish skaber en stærkere business case. Målet er praktisk: Giv designingeniører og sourcing-teams en ramme, de kan anvende på den næste tegning, der lander på deres skrivebord.
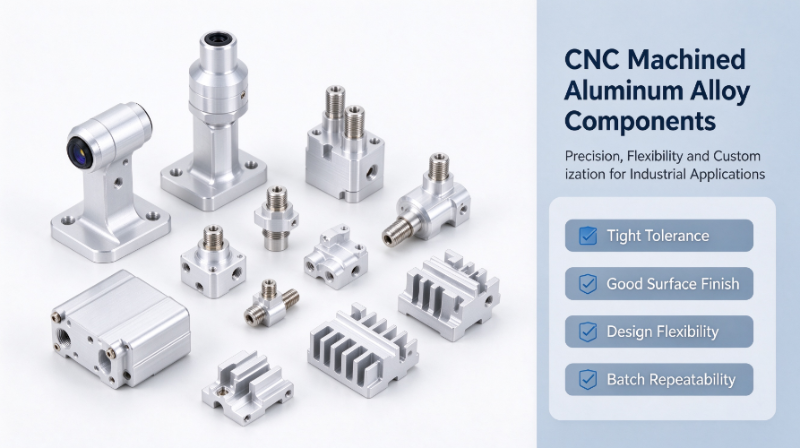
Billedkilde: AI-genereret kun til illustrationsformål.
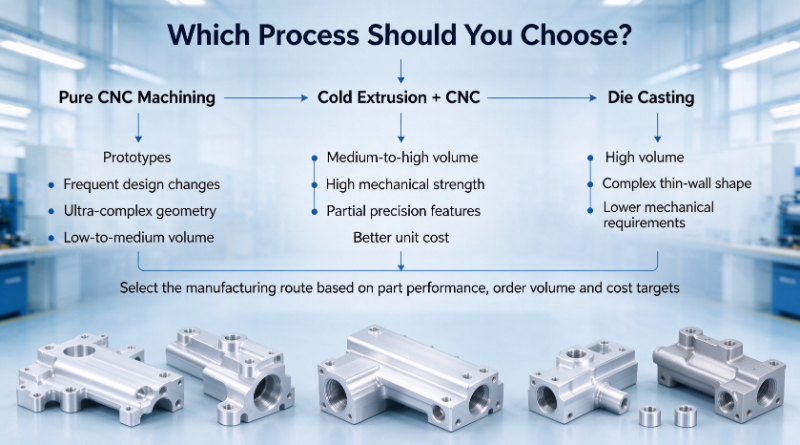
Nøgletilskud: ren CNC-bearbejdning vinder på fleksibilitet og snæver tolerance, mens en hybridproces vinder, når volumen vokser, og delen bevarer en relativt enkel hoveddel.
Hvad definerer CNC-bearbejdede aluminiumslegeringskomponenter
CNC-bearbejdede aluminiumslegeringskomponenter er dele skåret fra massiv stang, plade eller præformet materiale ved hjælp af computerstyret fræse-, drejnings-, bore- og anboringsudstyr. Programmet definerer hver værktøjssti, så et sæt tegninger kan blive en færdig del uden værktøj bygget specifikt til den geometri. Dette er grunden til, at processen er så udbredt til brugerdefinerede CNC aluminium præcisionsdele, især når design stadig er under udvikling.
Almindelige aluminiumskvaliteter
Valg af kvalitet styrer styrke, bearbejdelighed og efterbehandlingsmuligheder. Nedenstående kvaliteter dækker de fleste anmodninger om bearbejdede dele.
| Legering | Styrke karakter | Bearbejdelighed | Typisk brug |
|---|---|---|---|
| 6061 | God styrke, svejsbar | Meget godt | Rammer, beslag, huse |
| 6063 | Moderat styrke, glat finish | Godt | Synlige indhegninger, køleplader |
| 7075 | Høj styrke | Godt | Strukturelle og højbelastningsdele |
| 2024 | Høj træthedsmodstand | Fair | Træthedsbelastede beslag |
Typiske delformer
Maskinbearbejdet aluminium bruges til en bred vifte af geometrier. De mest almindelige omfatter:
- Huse og dæksler, der beskytter elektronik eller sensorer
- Beslag og monteringsplader til automobil- og automationssystemer
- Konnektorer, adaptere og væskefittings med præcise tætningsflader
- Køleplader med fin finnegeometri og flade kontaktflader
- Sensorstrukturer, der skal holde kritiske henføringspunkter inden for snævre grænser
Billedkilde: AI-genereret kun til illustrationsformål.
Kernefordele ved CNC-bearbejdede aluminiumslegeringskomponenter
Fordelene ved at bearbejde aluminium er ikke begrænset til én funktion. De viser sig på tværs af nøjagtighed, finish, materialekvalitet, designfleksibilitet og batchkonsistens. Hver fordel har forskellig betydning afhængigt af projektstadiet og omfanget.
Dimensionsnøjagtighed og stram tolerance
Moderne tre-aksede og fem-aksede bearbejdningscentre har rutinemæssigt kritiske funktioner til omkring 0,01 mm. Korte, stabile dimensioner kan blive strammere, når fastgørelse og temperatur er godt kontrolleret. Fordi skærebanen er softwaredefineret, kan dybe lommer, tynde vægge og komplekse konturer fremstilles uden trækvinkler eller skillelinjer, der begrænser støbte eller støbte alternativer.
Overfladefinish og efterbehandlingsfleksibilitet
Maskinbearbejdet aluminium accepterer en bred vifte af finish. Anodisering tilføjer korrosionsbestandighed og overfladehårdhed, sandblæsning giver et ensartet mat look, pulverlakering giver farve- og slidbeskyttelse, og kemisk passivering holder overflader egnede, hvor ledningsevnen har betydning. En ren bearbejdet overflade behøver normalt mindre efterbearbejdning før anodisering, hvilket hjælper med at holde farve og udseende ensartet på tværs af en batch.
Materialeintegritet uden støbefejl
Fordi delen er skåret fra smedemateriale, bærer den ikke porøsiteten, krympehulrum eller gaslommer, der kan dannes under størkning. Dette har betydning for trykhuse, væskemanifolder og træthedsbelastede beslag. Smedemateriale tilbyder også en forudsigelig kornstruktur, som forenkler styrkekontrol og reducerer risikoen for lækager opdaget sent i test.
Designfrihed for prototyper og lave volumener
At ændre en bearbejdet del betyder at redigere et program i stedet for at omarbejde en stålform. En prototypekørsel kan gå fra tegning til færdige prøver på dage, mens udvikling af værktøj til støbning eller formning ofte tager mange uger og en betydelig forudgående investering. For produkter, der stadig er under validering, giver denne hastighed ingeniørteams mulighed for at teste flere geometrier, før de forpligter sig til en produktionsrute.
Gentagelighed for små og mellemstore batches
Med stabil fastgørelse, dokumenterede programmer og inspektion i processen leverer bearbejdning ensartede resultater på tværs af partier på hundreder eller nogle få tusinde dele. Statistisk overvågning af nøgledimensioner fanger værktøjsslid tidligt, så kvaliteten holder uden de store faste omkostninger, som processer i store mængder kræver.
Hvor ren CNC-bearbejdning når sine grænser
Ren bearbejdning er ikke svaret på enhver aluminiumsdel. Dens vigtigste begrænsning er materialeeffektivitet. Processen starter fra en blok større end den færdige del, og hver del af den blok uden for den endelige geometri bliver til chips. På dele med tungt materialefjernelse kan forholdet mellem indkøbt lager og færdig del være højt, hvilket presser både materialeomkostninger og maskintid op.
- Materialeaffald: En stor del af det købte lager kan ende som spåner på dele med dyb, tung fjernelse
- Cyklustid: grovbearbejdning af store mængder binder CNC-kapaciteten og sænker gennemløbet
- Enhedsomkostninger: ved mellemstore og store volumener falder bearbejdningstiden pr. del sjældent nok til at opveje den kompleksitetsfri geometri, der kunne dannes mere økonomisk
Nedenstående skema viser illustrative intervaller for, hvor meget af det indkøbte materiale, der typisk ender i den færdige del under forskellige ruter. Faktiske værdier afhænger i høj grad af geometri.
Illustrerende intervaller for andelen af købt materiale, der ender i den færdige del.
Cold Extrusion Plus CNC: En hybrid tilgang
Hybridruten bruger kold ekstrudering eller kold smedning til at danne en næsten-net form. Hovedkroppen, knasterne og den grundlæggende geometri er dannet ved stuetemperatur under højt tryk, hvilket også komprimerer og justerer kornstrukturen. CNC-bearbejdning skærer derefter kun de funktioner, der kræver snæver tolerance, såsom lejeboringer, tætningsflader, gevind og monteringsdatum. Den færdige del bevarer styrken af dannet metal, mens den kræver langt mindre bearbejdning end en del skåret helt fra stang. Mange projekter bruger koldsmedning af aluminium som det første skridt af netop denne grund.
Fordele i forhold til ren CNC
- Mindre råvarespild, hvilket reducerer enhedsomkostningerne for mellemstore og store mængder
- Højere styrke og en tættere struktur arvet fra koldformningstrinnet
- CNC-tid koncentreret om de få overflader, der virkelig kræver det
Fordele i forhold til trykstøbning
Sammenlignet med trykstøbning undgår koldformet aluminium porøsitet og giver typisk bedre træthedsydelse. Dette gør den velegnet til lækagesikre huse og bærende beslag. Trykstøbning er fortsat en stærk mulighed for tyndvægget, indviklet geometri ved meget høj volumen, og de to ruter sammenlignes mere i dybden i en separat artikel om koldekstrudering og trykstøbning til aluminium.
Hybridruten giver mest mening, når hoveddelen er relativt enkel, delen kræver god mekanisk styrke, kun nogle få funktioner kræver præcisionsbearbejdning, og det årlige volumen er højt nok til at afskrive formningsværktøjet.
At vælge den rigtige proces for din del
Procesvalg er nemmest, når du starter fra volumen, geometri og tolerancefordeling. De tre ruter nedenfor dækker de fleste aluminiumsprojekter.
Vælg ren CNC-bearbejdning når
Projektet er en prototype eller en kørsel med lavt volumen, designændringer er hyppige, geometrien er meget kompleks, eller der kræves en stram tolerance på næsten alle overflader.
Vælg koldekstrudering plus CNC når
Hoveddelen er relativt enkel, kun nogle funktioner kræver præcisionsbearbejdning, delen skal bære betydelig mekanisk belastning, og produktionsvolumen retfærdiggør formning af værktøj.
Vælg trykstøbning hvornår
Volumen er meget høj, delen har tynde vægge og kompleks støbbar geometri, og det mekaniske krav er moderat snarere end krævende.
Mange uenigheder om processen kommer fra uklare prioriteringer. Hvis tegningen kræver tolerance overalt, er ren bearbejdning som regel det ærlige svar. Hvis det kræver styrke plus præcision på et lille antal funktioner, er hybridruten ofte den mest effektive.
Typiske anvendelser for brugerdefinerede CNC aluminium præcisionsdele
Følgende sektorer er stærkt afhængige af bearbejdet aluminium, fordi de kombinerer præcision, lav vægt og pålidelig overfladebehandling.
- Automotive sensorbeslag og små strukturelle komponenter, der skal holde justering under vibration
- Elektronik- og kommunikationsskabe, der kræver nøjagtig montering og god varmespredning
- Automationsudstyrsfittings, guider og bevægelsesgrænsefladedele
- Medicinske og instrumenterede præcisionskomponenter, hvor dimensionsstabilitet er kritisk
- Luftfartsrelaterede små ikke-kritiske aluminiumsdele såsom beslag og dæksler
Praktiske tips ved indkøb af bearbejdede aluminiumskomponenter
En klar tilbudsanmodning sparer tid på begge sider. Følgende kontroller hjælper købere og ingeniører med at undgå dyre overraskelser.
- Bekræft aluminiumslegeringskvaliteten, tolerancekravene og inspektionsstandarderne, før du citerer, da hver af dem påvirker omkostninger og leveringstid.
- Tydeliggør krav til overfladebehandling og korrosionsbestandighed, herunder farve, tykkelse og eventuelle ledningsevnegrænser efter efterbehandling.
- Kommuniker forventet ordrevolumen tidligt, så leverandøren kan anbefale ren CNC eller en koldekstrudering plus CNC-løsning for en bedre balance mellem omkostninger og leveringstid.
- Bekræft fabrikkens kapacitet, herunder antallet af CNC-centre, rækken af bearbejdningsakser og det tilgængelige kvalitetsinspektionsudstyr.
- Anmod om en første artikelinspektionsrapport for kritiske præcisionsdele, før masseproduktion godkendes.
Konklusion
CNC-bearbejdede aluminiumslegeringskomponenter tilbyder uovertruffen præcision og designfleksibilitet, især til prototyper, små volumener og dele med kompleks geometri. Deres nøjagtighed, efterbehandlingsmuligheder og fejlfri materiale gør dem til et pålideligt valg til krævende applikationer.
For mellemstore og store volumener med en enklere hoveddel, giver en koldekstrudering plus CNC hybrid rute ofte bedre styrke, mindre spild og en mere konkurrencedygtig enhedspris. Det rigtige valg afhænger af volumen, geometri og hvor snæver tolerance er virkelig nødvendig. Hvis du deler dine CAD-tegninger og forventede mængder, kan en procesgennemgang afklare, hvilken rute der passer bedst til dit projekt, og hvordan et realistisk tilbud skal se ud.
Ofte stillede spørgsmål
Q1: Hvilken tolerance kan CNC-aluminiumsdele opnå?
Typisk produktionstolerance på kritiske funktioner er omkring 0,01 mm. Korte, stabile dimensioner kan holdes tættere i et kontrolleret miljø, mens ikke-kritiske overflader normalt specificeres løsere for at holde omkostningerne nede.
Q2: Er CNC-aluminium stærkere end trykstøbt aluminium?
Generelt giver smedemateriale fra stang eller formet materiale mere ensartet styrke og bedre udmattelsesbestandighed end trykstøbt materiale, fordi det ikke indeholder porøsitet. Den faktiske styrke afhænger stadig af legering og varmebehandling, så sammenlign specifikke kvaliteter og forhold.
Q3: Hvad er forskellen mellem CNC-bearbejdning og kold ekstrudering til aluminiumsdele?
Kold ekstrudering former metal ved stuetemperatur ved at tvinge det gennem en matrice, der danner hovedgeometrien med meget lidt affald. CNC-bearbejdning fjerner materiale for at skabe den endelige form og er bedst til præcisionsfunktioner og lavere volumener. Mange projekter bruger begge i rækkefølge.
Q4: Kan du kombinere kold ekstrudering med CNC-bearbejdning?
Ja. Kold ekstrudering skaber en næsten-net form, og CNC-bearbejdning afslutter derefter kritiske overflader såsom boringer, tætningsflader og gevind. Denne kombination reducerer materialespild og bearbejdningstid, samtidig med at præcisionen bevares, hvor det er påkrævet.

-
Tlf.nummer
+86-0572-2210226Phone Number
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Bygning B, Innovation and Entrepreneurship Industrial Park, nr. 288, Yansan Road, Huzhou City, Zhejiang-provinsen, KinaQR-kode
-
Hurtige links
Hjem Produkter Om os Evner Industrier Nyheder Kontakt os -
Udforske
Kameraskal af aluminium af køretøj Aluminium kold ekstrudering Aluminium kold smedning dele -
kontakt os gerne