
Industri nyheder
 Oct 09, 2026
 Indsendt af administrator
Kold ekstrudering vs trykstøbning af aluminium: Hvilken proces giver bedre præcisionsdele?
Hvorfor Process Choice former præcisions-aluminiumsdele
Ingeniører, der designer førerassistentsensorer, lidarhuse, humanoide robotled og dronestrukturer står over for den samme udfordring. Aluminiumskomponenten i midten af systemet skal holde tætte dimensioner, modstå vibrationer i årevis og opføre sig identisk fra den første enhed til den titusindedel. Den produktionsrute, der vælges tidligt i et projekt, afgør ofte, om disse mål kan nås uden dyrt omdesign senere.
To processer dominerer disse diskussioner: traditionel trykstøbning og kold ekstrudering. Begge kan producere komplekse former i volumen, men alligevel adskiller de sig markant i indre struktur, mekanisk ydeevne, dimensionskontrol og de problemer, de skaber, når de skubbes ud over deres komfortzone. Købere, der behandler dem som udskiftelige, opdager ofte forskellen først efter markfejl eller skrot vises på produktionslinjen.
Denne guide sammenligner de to processer ud fra et ingeniør- og indkøbsperspektiv. Den forklarer, hvordan hver enkelt danner metal, hvor hver især klarer sig bedst, hvordan omkostningsbilledet egentlig ser ud, og hvordan man skriver en specifikation, som en dygtig leverandør kan opfylde. Afvejningerne præsenteres åbent, herunder de situationer, hvor trykstøbning fortsat er det smartere valg.
Hvordan hver proces danner metallet
Den klareste måde at forstå ydeevnegabet på er at se på metallets fysiske tilstand under formning. Ved trykstøbning smeltes aluminium og presses ind i en stålform under højt tryk. Ved kold ekstrudering skubbes en fast barre gennem en dyse ved eller nær stuetemperatur. Den enkelte forskel former næsten alt, hvad der følger.
Trykstøbt aluminium
Smeltet aluminium fylder hulrummet hurtigt, hvilket gør trykstøbning effektiv til komplekse tyndvæggede huse. Problemet er, hvad der sker under fyldning og størkning. Luft fanget i smelten og gasser, der frigives, når metallet afkøles, danner gasporøsitet, og krympning danner hulrum, hvor tykke sektioner fryser til sidst. Selv velkontrollerede processer efterlader en vis intern diskontinuitet, og disse tomrum er mest almindelige i tungere dele af delen.
- Smeltet metal sprøjtes ind i en stålmatrice ved høj hastighed og tryk.
- Metallet afkøles og størkner, ofte på få sekunder for små dele.
- Støbningen udkastes og trimmes, derefter ofte bearbejdet på kritiske flader.
- Lækagetest eller inspektion fraskærmer dele med indre hulrum.
Kold ekstruderet aluminium
Kold ekstrudering virker på fast materiale, så der er ingen væskefase og ingen størkningskrympning. Billetten komprimeres og presses gennem en formet matrice, og metallet flyder plastisk for at tage formen. Denne plastikstrøm har en tendens til at lukke interne diskontinuiteter og justerer kornstrukturen langs metalstrømmens retning, hvilket forbedrer styrken i de retninger, der betyder mest for belastede komponenter.
- Et skåret emne af bearbejdet aluminium fyldes i presseværktøjet.
- Pressen tvinger emnet gennem matricen og former vægge, naver og hulrum.
- Den dannede del er trimmet og nogle gange stressaflastet eller varmebehandlet.
- CNC-bearbejdning afslutter kun de funktioner, der kræver endelig nøjagtighed.
Side om Side: Kerneydelsesforskelle
Indkøbsteams sammenligner normalt processer på fem dimensioner: strukturel tæthed, styrke og udmattelseslevetid, dimensionsnøjagtighed med overfladefinish, termisk adfærd og batchkonsistens. Tabellen nedenfor opsummerer typiske resultater. Faktiske resultater afhænger af legering, geometri, værktøjskvalitet og inspektionsstandarder.
| Kriterier | Trykstøbt aluminium | Kold ekstruderet aluminium |
|---|---|---|
| Intern struktur | Gasporøsitet og krympning mulig | Fuldt tætte, lukkede diskontinuiteter |
| Træthedsmodstand | Moderat, følsom over for hulrum | Høj, velegnet til cykliske belastninger |
| Duktilitet | Ofte begrænset | Generelt højere |
| Som dannet overfladeruhed | Almindeligvis omkring 1,6 til 3,2 mikrometer Ra | Almindeligvis omkring 0,8 til 1,6 mikrometer Ra |
| Kritisk tolerancebånd | Ofte 0,1 mm eller mere uden bearbejdning | Ofte 0,05 mm eller bedre på formede træk |
| Egnethed til lasersvejsning | Begrænset af porøsitet | Stærke, ensartede svejseresultater |
| Batch-konsistens | Varierer med procesdrift | Stabil over long runs |
Tæthed og porefri ydeevne
Tæthed er grundlaget for de fleste andre forskelle. Gasporøsitet i trykstøbegods er ikke altid synlig på overfladen, hvilket gør det til en skjult risiko. Et hus kan bestå et visuelt tjek og stadig lække under tryk, eller det kan revne efter et par tusinde termiske cyklusser, fordi et hulrum sidder tæt på en belastningsvej. Kolde ekstruderede dele undgår fuldstændig overgangen mellem væske og fast stof, så disse interne diskontinuiteter er sjældne. Det betyder mest for forseglede sensorhuse og enhver del, der skal lasersvejses, fordi svejsekvaliteten afhænger meget af, hvad der ligger under overfladen.
Styrke og træthedsmodstand
Komponenter i robotled og køretøjschassismiljøer fejler sjældent på grund af en enkelt overbelastning. De fejler fra millioner af små spændingsvendinger, der langsomt starter revner på svage punkter. Fordi kold ekstrudering giver en tæt struktur med retningsbestemt kornstrøm, er træthedsydelsen generelt stærkere, især ved fileter, tynde ribben og fremspring. Trykstøbegods kan opnå fremragende statisk styrke, men deres lavere duktilitet og følsomhed over for indre hulrum kan forkorte træthedslevetiden under vibrationer.
Dimensionsnøjagtighed og overfladekvalitet
Trykstøbegods krymper, når de afkøles, og værktøj skal kompensere for denne bevægelse. At opnå snævre tolerancer betyder normalt at tilføje CNC-bearbejdning til kritiske flader, boringer og monteringsfunktioner. Kold ekstrudering danner dele tættere på de endelige dimensioner og giver glattere overflader, så færre funktioner kræver sekundær bearbejdning. Færre bearbejdningstrin betyder færre håndteringshændelser, færre fastgørelsesfejl og bedre monteringspasning.
Termisk adfærd og batchkonsistens
Termisk styring er kritisk for lidar-moduler og sensorhuse, hvor varme fra elektronik skal nå den ydre skal uden at skabe hot spots. En tæt, hulrumsfri væg leder varme mere forudsigeligt end en væg med spredte porer, som kan afbryde varmestrømmen ujævnt. Over produktionskørsler kan procesdrift i trykstøbning ændre porøsitetsniveauer fra skift til skift. Kold ekstrudering har en tendens til at holde mere stabilt output, hvilket reducerer indgående inspektionsarbejdsbyrde og hjælper med at defektrater forbliver lave over tid.
Visuel oversigt over de to produktionsruter
Diagrammet nedenfor viser rækkefølgen af trin i hver rute. Den vigtigste forskel ligger i det midterste trin: flydende metal størkner i det ene tilfælde, mens fast billet flyder plastisk i det andet.
Anvendelsesscenarier: Hvor hver proces passer
Ingen af processerne er universelt bedre. Det rigtige valg afhænger af delens funktion, de belastninger, den bærer, tætnings- og svejsekravene og produktionsvolumen. Vejledningen nedenfor afspejler almindelig industripraksis snarere end en fast regel, og ingeniørgennemgang bør bekræfte hvert enkelt tilfælde.
Hvor die Casting forbliver et sundt valg
- Huse med lav præcision, hvor dimensionstolerancen er generøs, og overfladens udseende betyder mere end intern integritet.
- Ikke-strukturelle dæksler og skaller, der bærer lille belastning og ikke kræver tætning under tryk.
- Meget kompleks tyndvægget geometri ved høj volumen, hvor værktøjsomkostninger pr. del er den dominerende drivkraft.
- Projekter, hvor designet stadig ændrer sig og hurtige værktøjsgentagelser betyder mere end langsigtede træthedsdata.
Hvor kold ekstrudering giver klare fordele
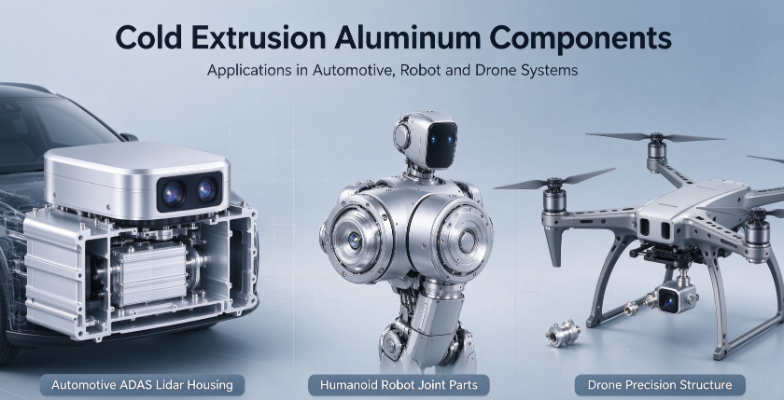
- Lidar-huse og kamerahuse til biler, der skal forblive forseglede og formstabile gennem temperaturcyklusser.
- Humanoide robotstrukturdele, der oplever kontinuerlig frem- og tilbagegående bevægelse og skal modstå træthedsbrud.
- Dronekomponenter, der bærer høj dynamisk belastning, hvor både vægt og pålidelighed betyder noget.
- Dele, der kræver lasersvejsning eller høj lufttæthed, hvor et tæt basismateriale forbedrer svejsekonsistensen.
Prisbillede: Enhedspris Versus Samlet Pris
En almindelig antagelse er, at trykstøbning altid er billigere. Det er sandt for enhedsprisen for en simpel del i meget høj volumen, men de samlede omkostninger inkluderer skrot, efterbearbejdning, inspektion, sekundær bearbejdning, returnering i marken og den tekniske tid brugt på at løse kvalitetsproblemer. En lavere noteret pris kan blive den dyrere løsning, når disse skjulte omkostninger er talt med.
Kold ekstrudering kræver typisk højere forudgående værktøjsinvesteringer og en mere omhyggelig billet- og presseopsætning. Dens styrke ligger i udbytte og forudsigelighed. Når færre dele afvises, færre bearbejdningsoperationer er nødvendige, og output forbliver konsistent på tværs af skift, kan prisen pr. varedel sammenlignes positivt i løbet af et programs levetid. Købere bør anmode om estimater for de samlede ejeromkostninger i stedet for alene at sammenligne enhedstilbud.
Designtips til specificering af præcisionsdele i aluminium
Uanset hvilken rute du vælger, reducerer en klar specifikation risikoen. Tegninger, der beskriver funktion, ikke kun geometri, hjælper leverandører med at anbefale den rigtige proces og markere problemer tidligt. Teams, der arbejder med en pålidelig koldekstruderede aluminiumsdele leverandøren får ofte mest ud af tidlige designgennemgange.
- Identificer, hvilke funktioner der bærer belastning, tætner eller leder varme, og marker dem som kritiske på tegningen.
- Angiv vægtykkelsesovergange forsigtigt for at undgå spændingskoncentration ved skarpe ændringer.
- Definer kun overfladeruhed, hvor det betyder noget, såsom tætningsflader og lejesæder.
- Angiv inspektionsmetoden for intern integritet, såsom lækagetest eller udskæring af prøver.
- Giv det forventede produktionsvolumen og årlige prognose, så leverandøren kan planlægge værktøj og kapacitet.
- Aftal en første artikelinspektionsplan og acceptkriterier, før værktøj frigives.
Almindelige fejl at undgå
- Hver tolerance strammes til den samme værdi, hvilket øger omkostningerne uden at forbedre funktionen.
- Ignorerer træthedsbelastninger under design og kontrollerer kun statisk styrke.
- At lade procesvalget stå åbent uden at give leverandøren de præstationskrav, der ligger bag.
Hvad skal du se efter hos en præcisionsaluminiumleverandør
Procesviden er kun en del af billedet. En leverandør, der producerer præcisionskomponenter i aluminium til krævende industrier bør være i stand til at demonstrere kontrol over hele kæden fra billet til færdig del. Tjeklisten nedenfor hjælper købere med at evaluere kapacitet, før de forpligter sig til et projekt.
- Erfaring med koldekstrudering og CNC-bearbejdning som en integreret arbejdsgang frem for separate underentreprisetrin.
- Dokumenteret inspektionsevne, herunder dimensionsmåling, overfladekontrol og intern integritetstest.
- Rengørings- og overfladebehandlingsprocesser velegnet til forseglede eller svejsede samlinger.
- Vilje til at gennemgå tegninger, foreslå designjusteringer og understøtte både tilpassede OEM- og ODM-programmer.
- Tydelige proceskontrolregistreringer, der viser, hvordan batchkonsistensen opretholdes over lange produktionskørsler.
Konklusion: Matchning af processen til præstationsmålet
For præcisionsdele, der skal forblive tætte, formstabile og udmattelsesbestandige over lange levetider, giver koldekstrudering strukturelle fordele, som trykstøbning har svært ved at matche. Trykstøbning fortjener stadig sin plads i enklere applikationer med lavere belastning og høj volumen, hvor dens hastighed og værktøjsøkonomi giver mening. Den bedste beslutning starter med delens funktion snarere end procesnavnet.
Hvis dit næste projekt involverer sensorhuse, robotstrukturer eller dronekomponenter, så del tegningerne og ydeevnekravene tidligt. En detaljeret gennemgang af geometri, belastninger og tætningsbehov vil vise, hvilken rute der passer, og prøveverifikation vil bekræfte det, før fuld produktion begynder.
Ofte stillede spørgsmål
Q1: Er koldekstrudering altid dyrere end trykstøbning?
Ikke nødvendigvis. Kold ekstrudering kræver normalt højere forudgående værktøjs- og opsætningsomkostninger, men det kan sænke de samlede omkostninger, når færre dele kasseres, færre bearbejdningstrin er nødvendige, og markafkastet falder. Sammenligning af de samlede ejeromkostninger giver et mere præcist billede end at sammenligne enhedspriser alene.
Q2: Kan trykstøbte aluminiumsdele bruges i forseglede eller vandtætte huse?
Ja, med korrekt design, proceskontrol og lækagetest. Imidlertid kan intern porøsitet i tykkere sektioner skabe lækagebaner, som er svære at opdage visuelt. For huse med strenge tætningskrav reducerer et tæt grundmateriale ofte denne risiko og forbedrer konsistensen.
Spørgsmål 3: Hvorfor betyder træthedsmodstand betydning for robot- og dronedele?
Disse dele ser gentagne belastninger under bevægelse og vibrationer. Træthedsrevner starter normalt ved små defekter eller stresskoncentrationer og vokser langsomt over mange cyklusser. En tæt, retningsbestemt kornstruktur hjælper med at forsinke revneinitiering, hvilket forlænger levetiden under kontinuerlig bevægelse.
Q4: Hvilken tolerance kan koldekstrudering opnå på kritiske funktioner?
På mange formede funktioner kan tolerancer omkring 0,05 mm eller bedre opnås, afhængigt af geometri, materiale og værktøjstilstand. Den endelige bearbejdning kan forfine funktioner, der kræver endnu strammere kontrol. Tidlig diskussion med leverandøren hjælper med at sætte realistiske tolerancer for hver funktion.
Q5: Hvordan beslutter jeg, hvilken proces der skal specificeres for et nyt design?
Start med at liste de funktionelle krav: belastninger, tætning, svejsning, varmeoverførsel og forventet volumen. Hvis delen er strukturel, forseglet eller udmattelseskritisk, fortjener koldekstrudering en seriøs vurdering. Hvis delen er enkel, ikke-kritisk og produceret i meget høj volumen med generøse tolerancer, kan trykstøbning være mere økonomisk. Prøvetest på begge ruter kan bekræfte valget.

-
Tlf.nummer
+86-0572-2210226Phone Number
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Bygning B, Innovation and Entrepreneurship Industrial Park, nr. 288, Yansan Road, Huzhou City, Zhejiang-provinsen, KinaQR-kode
-
Hurtige links
Hjem Produkter Om os Evner Industrier Nyheder Kontakt os -
Udforske
Kameraskal af aluminium af køretøj Aluminium kold ekstrudering Aluminium kold smedning dele -
kontakt os gerne