
Industri nyheder
 Oct 29, 2026
 Indsendt af administrator
Anodisering eller pulverbelægning: Sådan vælger du den rigtige overfladebehandling til præcisionsaluminiumsdele
Hvorfor overfladebehandling afgør, hvordan præcisionsaluminiumsdele yder
Præcisionsdele af aluminium fejler sjældent på grund af basislegeringen alene. I de fleste markfejl er overfladelaget det svage punkt: en finish, der skaller af under vibration, slides igennem ved en glidende grænseflade eller korroderer efter et par måneders saltspray eller fugtig opbevaring. For ingeniører og indkøbsteams er overfladebehandlingen en kernefunktionel beslutning, der former holdbarhed, elektrisk adfærd, dimensionsnøjagtighed og samlede omkostninger. Det er ikke en kosmetisk eftertanke.
To processer dominerer markedet for aluminiumskomponenter, der anvendes i automobilelektronik, industrirobotter og ubemandede luftfartøjer: anodisering og pulverlakering. Begge beskytter aluminium effektivt, men alligevel fungerer de på fundamentalt forskellige måder. Anodisering vokser et oxidlag fra selve metallet, mens pulvercoating binder et polymerlag på overfladen. At vælge den forkerte kan føre til for tidligt slid, tolerancekonflikter, blokerede gevind eller en uventet budgetstigning, efter at prøver allerede er blevet bearbejdet.
Denne guide sammenligner begge processer ud fra et praktisk indkøbsperspektiv. Den forklarer, hvordan hver enkelt fungerer, hvor hver af dem fungerer godt, hvordan valget påvirker snævre tolerancer, hvad der driver omkostningerne, og hvordan man matcher behandlingen til reelle driftsforhold. Målet er at hjælpe dig med at specificere en finish til din aluminium dele fra den første tegningsrevision i stedet for at opdage problemer under valideringen.
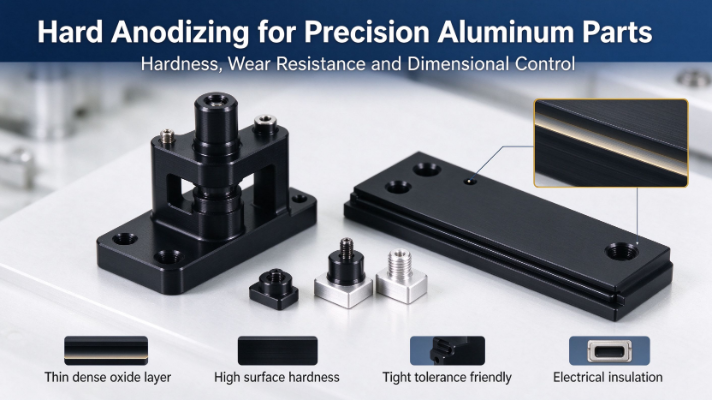
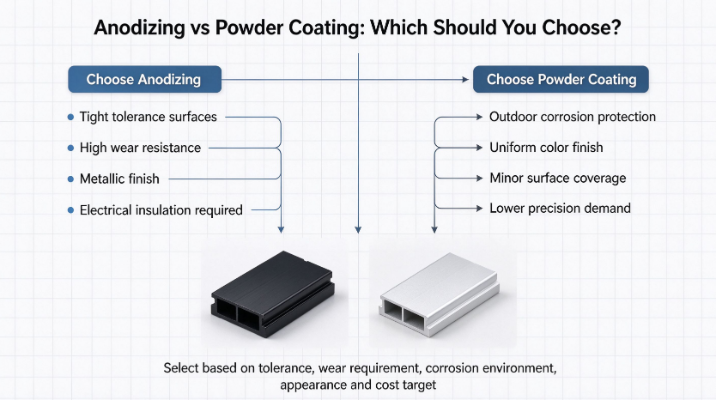
Hurtigt svar: Anodisering er normalt det bedre valg til funktionelle overflader med snæver tolerance, elektrisk isolering og slidstyrke. Pulverlakering foretrækkes generelt til tyk, ensartet beskyttelse på udendørs vendte dele og til stærke farve- og teksturkrav.
Hvordan aluminiumanodisering fungerer, og hvor det passer
Det elektrokemiske princip
Anodisering er en elektrokemisk proces, hvor aluminiumsdelen fungerer som anode i et surt elektrolytbad. Under kontrolleret strøm, spænding og temperatur kombineres oxygen med aluminium ved overfladen og danner et porøst aluminiumoxidlag. Denne film er en del af basismetallet snarere end en separat belægning, så den skræller ikke i konventionel forstand. Porerne kan derefter forsegles eller fyldes med farvestof for at opnå en bred vifte af farver og forbedret korrosionsydelse. Fordi filmen er dyrket fra underlaget, er vedhæftningen fremragende, og processen passer til dele, der skal holde deres kanter, gevind og bearbejdede geometri intakte.
Almindelige typer for præcisionskomponenter
- Type II standard anodisering: En relativt tynd film, der giver et godt udseende, et bredt farveområde og pålidelig korrosionsbeskyttelse. Det er det sædvanlige valg til forbrugervendte huse og universalbeslag.
- Type III hård anodisering: En tykkere og tættere film med høj hårdhed, velegnet til glidende overflader, styrefunktioner, aktuatorgrænseflader og dele udsat for gentagen friktion.
Styrker til præcisionskomponenter i aluminium
- Fremragende vedhæftning, fordi filmen vokser fra underlaget i stedet for at sidde ovenpå.
- Høj overfladehårdhed og slidstyrke, især ved hård anodisering.
- God korrosionsbestandighed i de fleste indendørs og moderat aggressive miljøer.
- En tynd filmopbygning, der bevarer snævre dimensionelle tolerancer, når væksten er korrekt kompenseret.
- Elektrisk overfladeisolering, som er nyttig til monteringsfunktioner og jordingsdesign.
- En metallisk tekstur med et rent, ensartet udseende på bearbejdede overflader.
Begrænsninger at planlægge omkring
- Farvede overflader kan falme under langvarig UV-eksponering, så de er ikke ideelle til langvarig udendørs udendørs brug.
- Dækningen kan være ujævn i dybe hulrum og skarpe indre hjørner, hvor elektrolytstrømmen er begrænset.
- Farvekonsistensen bliver sværere at kontrollere på komplekse geometrier og blandede legeringer.
- Processen kan ikke skjule porøsitet, ridser eller bearbejdningsmærker. Det har en tendens til at afsløre dem.
Hård anodisering fortjener en særlig note for præcisionsarbejde. Filmen vokser dels ind i den oprindelige overflade og dels udad, så dimensionerne ændres på begge sider af delen. Tegninger skal tage højde for denne vækst på kritiske diametre, gevindtræk og prespasningsområder. Ellers kan en korrekt bearbejdet del stadig falde uden for tolerancen, når den er færdig.
Pulvercoating til aluminiumsdele: proces og styrker
Hvordan belægningen er bygget
Pulvercoating påfører et tørt, fint formalet polymerpulver på aluminiumsoverfladen ved hjælp af elektrostatisk ladning, så partiklerne tiltrækkes jævnt til den jordede del. Den coatede del kommer derefter ind i en hærdeovn, hvor pulveret smelter, flyder og tværbinder kemisk til en kontinuerlig film. Fordi intet opløsningsmiddel fordamper under hærdning, producerer processen lave flygtige emissioner sammenlignet med mange flydende belægningssystemer. Resultatet er et tykt, ensartet lag, der skjuler små overfladefejl og giver stærk barrierebeskyttelse mod fugt og salt.
Kernefordele for aluminiumskomponenter
- Overlegen korrosionsbestandighed, især til udendørs og høj luftfugtighed.
- En bred vifte af matte, blanke, teksturerede og metalliske farver med ensartet udseende.
- En tykkere film, der visuelt dækker mindre pletter og lette bearbejdningsmærker.
- God slagfasthed og modstandsdygtighed over for skår under håndtering.
- Lave flygtige emissioner og en generelt gunstig miljøprofil.
Begrænsninger at overveje
- Belægningskonstruktionen er meget tykkere, hvilket kan skubbe kritiske pasformer uden for tolerancen, hvis det ikke er planlagt i designet.
- Appelsinhud, støvindeslutninger og kantopbygning er mere sandsynlige på skarpe hjørner og komplekse profiler.
- Ultratætte funktionelle overflader, såsom tætningsflader og præcisionsboringer, er normalt maskeret eller udelukket.
- Overfladehårdheden er lavere end hård anodisering, så belægningen er lettere at ridse ved glidende kontakt.
Side-by-side præstationssammenligning
Tabellen nedenfor opsummerer, hvordan de to processer opfører sig på tværs af de egenskaber, der oftest driver specifikationsbeslutninger. Bedømmelser er relative og afhænger af legeringen, filmspecifikationen, forseglingskvaliteten og harpikssystemet, så de bør bekræftes i forhold til dine egne testkrav.
| Ejendom | Anodisering | Pulverlakering |
|---|---|---|
| Korrosionsbestandighed | God, forbedret ved korrekt tætning | Fremragende, især i salt eller fugtige forhold |
| Slid- og ridsefasthed | Meget høj med hård anodisering, moderat med Type II | Moderate, dybe ridser kan blotlægge grundmetallet |
| Elektrisk isolering | Stærk, oxidlaget er en isolator | Godt, afhænger af filmtykkelse og hærdekvalitet |
| Dimensionel tolerancepåvirkning | Lille til moderat vækst skal kompenseres | Større opbygning, kan overskride snævre tolerancer |
| UV-stabilitet | Begrænset til farvede finish, bedre til forseglede klare film | Godt med kvalitets polyester- eller polyurethansystemer |
| Udseende | Metallisk look med gennemsigtige farver | Uigennemsigtig, bred vifte af matte, blanke og teksturerede finish |
| Kemisk resistens | God mod milde kemikalier, svagere i stærke alkaliske medier | Godt, varierer med harpikssystemet |
| Maksimal arbejdstemperatur | Styres hovedsageligt af legerings- og oxidstabiliteten | Normalt begrænset af harpiksen, ofte under 150 grader Celsius for standardsystemer |
| Mulighed for reparation | Vanskelige, dele er normalt strippet og genbearbejdet | Muligt med touch-up, men farvematching er udfordrende |
Dimensionel tolerancepåvirkning
Dimensionel tolerance er det område, hvor valget betyder mest for præcisionsdele. En tynd Type II anodisk film har en lille effekt på de fleste funktioner, men hård anodisering og pulverlakering tilføjer målbar tykkelse, der skal trækkes fra det nominelle design. En almindelig fejl er at bearbejde til den endelige tegningsstørrelse og derefter opdage, at den færdige del ikke længere passer til dens parringskomponent. Veldrevne projekter angiver, om hver dimension er målt før eller efter overfladebehandling og maskerer de funktionelle overflader derefter.
Applikationsscenarier i bilindustrien, robotteknologi og UAV-komponenter
Hver branche stiller forskellige krav til aluminiumsoverflader. Den rigtige finish afhænger mindre af det generelle omdømme og mere af, hvor delen sidder, hvad der rører den, og hvor længe den skal overleve. Følgende scenarier afspejler almindelige projektmønstre.
Automotive præcision aluminium dele
Kamerahuse, sensorbeslag og køleplader står over for et opdelt krav. Interiørbeklædning og dekorative betræk nyder godt af Type II anodisering eller fin tekstureret pulverlakering for udseende. Strukturelle og tilstødende dele til drivaggregatet har ofte behov for hård anodisering på sammenpassede flader og korrosionsbestandig belægning på udsatte overflader. Sensorbeslag kræver også stabile dimensioner, så belægningskonstruktionen skal bekræftes mod monteringsgrænsefladen før frigivelse. I bilprogrammer er en finish, der består saltspraytest, men som flytter en sensorbeslag med nogle få tiendedele af en millimeter, stadig en fejlbehæftet del.
Industrirobot aluminium komponenter
Fugehuse, endeeffektordele og monteringsrammer fungerer på værksteder, hvor olietåge, kølevæskestænk og hyppig håndtering er normale. Glidende og roterende grænseflader favoriserer hård anodisering på grund af dens slidstyrke og lave risiko for afskalning. Strukturelle rammer, der aldrig berøres af parrende dele, kan bruge pulverlakering for kemisk tolerance og nem rengøring. Isoleringskrav på elektronikmonteringspunkter gør ofte anodiserede overflader til en naturlig pasform, fordi oxidlaget forhindrer utilsigtet elektrisk kontakt.
UAV og drone aluminiumsramme og strukturelle dele
Dronerammer kombinerer udendørs eksponering, vibrationer, sollys og det konstante tryk for at holde vægten lav. Pulvercoating giver stærk udendørs beskyttelse og en klar farveidentitet til skrogets skaller, mens anodisering passer til præcise armled og fastgørelsesgrænseflader, der har brug for stabile pasformer. Farvet anodisering er et dårligt valg til langvarig solbelyst udendørs brug, fordi farven kan skifte over tid. Begge processer tilføjer masse, så filmopbygningen bør tages med i vægtbudgettet samt tolerancestakken.
| Scenarie | Typiske delområder | Anbefalet finish |
|---|---|---|
| Automotive interiør trim | Dekorative dæksler, panelbeslag | Type II anodisering or textured powder coating |
| Automotive sensor og strukturelle dele | Følerbeslag, køleplader, belastningsveje | Hård anodisering på funktionelle flader, belægning på udsatte områder |
| Robotled og bevægelige dele | Huse, glideføringer, aktuatorgrænseflader | Hård anodisering |
| Robotrammer og indhegninger | Monteringsrammer, skabe, dæksler | Pulverlakering |
| UAV flyskrog skaller | Yderbeklædning, synlige strukturelle paneler | Pulverlakering with outdoor-rated resin |
| UAV præcisionssamlinger | Armled, fastgørelsesgrænseflader | Anodisering with masking on fit surfaces |
Fordeling af omkostningsforskel
Overfladebehandlingsomkostninger er drevet af mere end prisen per kvadratcentimeter. Opsætning, reoler, maskering og omarbejdning udgør ofte en større del af det endelige tilbud end selve kemien, især for små partier af præcisionsdele. At forstå disse drivere hjælper købere med at stille bedre spørgsmål, før de sammenligner leverandørtilbud.
Faktorer, der påvirker anodiseringsomkostningerne
- Dels kompleksitet, herunder dybe huller, indvendige kanaler og skarpe hjørner, der komplicerer elektrolytstrømmen.
- Filmspecifikation, da hård anodisering kræver længere procestid og strammere badkontrol end Type II.
- Farvekrav, fordi farvning tilføjer procestrin og konsistenstjek.
- Maskering for gevindhuller, tætningsflader og elektriske kontaktområder.
- Ordremængde og batchkonsistens, som bestemmer, hvor effektivt stativer kan indlæses.
Faktorer, der påvirker pulverlakeringsomkostningerne
- Målbelægningstykkelse og det nødvendige antal lag for ensartet dækning.
- Forbehandling standard, which affects adhesion and therefore how reliable the finish will be in service.
- Brugerdefinerede farver eller specielle effekter, som normalt bærer minimumsbestillingsmængder.
- Maskerings- og reolmetoder, især til dele med mange små funktioner.
Som en generel tendens har pulverlakering en tendens til at være økonomisk til større simple huse, hvor dækning og udseende betyder mere end stramme dimensioner. Anodisering er ofte mere effektivt til små, højpræcisionsdele, hvor filmen er tynd, og overfladen er funktionel frem for dekorativ.
De skjulte omkostninger ved at vælge den forkerte proces
Den dyreste overfladebehandling er en, der skal laves om. Angivelse af den forkerte proces kan føre til afviste prøver, omarbejdede dimensioner, forsinket produktion og mislykket validering. En beskeden stigning i efterbehandlingsomkostninger på forhånd er normalt lille sammenlignet med tidsplanvirkningen af en finish, der ikke opfylder tolerance- eller holdbarhedsmål. I mange programmer koster én afvist prototypebatch mere end hele efterbehandlingsbudgettet for det første produktionsår.
Sådan vælger du mellem anodisering og pulverlakering
At vælge en finish bliver lettere, når beslutningen er knyttet til funktionen af hver overflade snarere end til delen som helhed. Mange komponenter har brug for mere end én behandling, og de bedste specifikationer afspejler normalt denne virkelighed.
Vælg anodisering hvornår
- Overfladen skal holde snævre tolerancer, og filmtykkelsen skal forblive lille.
- Slidstyrke er kritisk, især ved glidende, roterende eller gentagne kontaktflader.
- Et metallisk look ønskes og delen er primært indendørs eller beskyttet.
- Elektrisk overfladeisolering er nødvendig ved montering eller sammenkobling.
- Kraftig friktion eller slibende kontakt forventes, i hvilket tilfælde hård anodisering er den passende specifikation.
Vælg pulverlakering når
- Udendørs korrosionsbeskyttelse og langsigtet farveensartethed er topprioriteterne.
- Æstetisk udseende og tekstur driver designet.
- Mindre overfladefejl skal tildækkes visuelt i stedet for at afsløres.
- Kritiske tolerancer gælder kun for nogle få overflader, der kan maskeres, mens resten af delen kan acceptere yderligere opbygning.
Andre muligheder værd at nævne kort
Elektroløse belægninger, e-coat-systemer og PTFE-baserede tørre film kan også opfylde specifikke behov såsom kemisk resistens eller lav friktion. De vælges normalt til nichekrav snarere end som alternativer til generelle formål. Dobbeltbehandling, såsom hård anodisering på funktionelle flader kombineret med pulverlakering på udvendige overflader, er almindelig i krævende bil- og robotprojekter og giver ofte den bedste samlede balance.
Maskeringstip: Definer maskeringszoner på tegningen for gevindhuller, tætningsflader, jordkontakter og prespasningsdiametre. Tydelige forklaringer forhindrer uplanlagt belægning i områder, der skal forblive nøgne eller inden for et smalt dimensionsbånd.
Almindelige fejl købere begår
- Ignorer belægningstykkelse i toleranceplanlægning. Tegningen viser nøgne mål, men den færdige del har tilføjet film. Definer om dimensioner gælder før eller efter behandling.
- Angiver hård anodisering for dele, der kun er til kosmetiske produkter. Hård anodisering tilføjer omkostninger og procestid uden fordel, når delen aldrig ser slid eller glidende kontakt.
- Brug af farvet anodisering til langvarig udendørs udendørs brug. UV-eksponering kan falme farvede film, hvilket er et almindeligt problem på solbelyste droneskaller og udvendige komponenter til biler.
- Springer ordentlig forbehandling over. Olier, oxider og håndteringsrester reducerer pulverbelægningens vedhæftning og påvirker ensartetheden af anodisk film, hvilket fører til afskalning eller plettede resultater.
- Undladelse af at kommunikere maskeringskrav. Uden klare instruktioner kan gevind fyldes med belægning, og kontaktflader kan miste ledningsevne eller pasform.
At undgå disse fem fejl betyder ofte mere end at vælge den perfekte finish, fordi de fleste overfladefejl i præcisionsaluminiumsdele kommer fra kommunikationshuller snarere end fra selve kemien.
Konklusion: Matchende finish til jobbet
Der er ingen universel overfladebehandling af aluminium. Anodisering er den stærkeste mulighed for præcis funktionel ydeevne, herunder snævre tolerancer, slidstyrke og elektrisk isolering. Pulverlakering er den stærkeste mulighed for robust korrosionsbeskyttelse, ensartet farve og visuel dækning på udsatte overflader. I mange rigtige projekter kommer det bedste resultat ved at kombinere begge processer på forskellige områder af den samme del.
Den mest pålidelige tilgang er at definere funktionelle overflader, tolerancekritiske egenskaber, miljøeksponering og krav til udseende, før processen vælges. Hvis du tidligt deler tegninger, toleranceforklaringer og arbejdsforhold med din producent, kan overfladebehandlingen planlægges sammen med bearbejdning eller formning. Til projekter bygget på koldsmedning af aluminiumskomponenter eller præcisionsbearbejdede huse, er denne tidlige koordinering ofte forskellen mellem en jævn lancering og dyre revisioner.
Ofte stillede spørgsmål
Q1: Ændrer anodisering dimensionerne af en aluminiumsdel?
Ja. Anodisering vokser oxidlaget dels ind i overfladen og dels udad, så dimensionerne ændres på begge sider. Type II film er tynde og har normalt en lille effekt, mens hård anodisering tilføjer mere vækst. Tegninger skal angive, om dimensioner gælder før eller efter behandling og skal kompensere for filmvækst på kritiske træk.
Spørgsmål 2: Er pulverlak egnet til aluminiumsdele med snæver tolerance?
Det kan bruges, men kun hvor belægningstykkelsen er planlagt ind i designet eller kritiske overflader er maskeret. Pulvercoating tilføjer en tykkere film end anodisering, så den er generelt bedre egnet til huse, dæksler og rammer end til præcisionsboringer, tætningsflader eller prespasningsdiametre.
Q3: Hvilken finish er bedre til udendørs drone eller udvendige dele til biler?
Pulverlakering with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Hvornår er hård anodisering de ekstra omkostninger værd?
Hård anodisering er værd at specificere, når overfladen oplever glidende kontakt, gentagen friktion, slid eller højt slid i løbet af sin levetid. For kosmetiske dele eller komponenter, der aldrig kommer i kontakt med andre overflader, er Type II anodisering eller pulverlakering normalt det mere økonomiske valg.
Q5: Hvilken information skal jeg sende til en producent, før jeg vælger en overfladebehandling?
Del tegningerne med toleranceforklaringer, en liste over funktionelle og kosmetiske overflader, det forventede driftsmiljø, den påkrævede levetid, eventuelle behov for elektrisk isolering eller jordforbindelse og maskeringskravene til gevind og kontaktområder. Disse oplysninger giver producenten mulighed for at anbefale en finish og planlægge procestrin nøjagtigt.

-
Tlf.nummer
+86-0572-2210226Phone Number
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Bygning B, Innovation and Entrepreneurship Industrial Park, nr. 288, Yansan Road, Huzhou City, Zhejiang-provinsen, KinaQR-kode
-
Hurtige links
Hjem Produkter Om os Evner Industrier Nyheder Kontakt os -
Udforske
Kameraskal af aluminium af køretøj Aluminium kold ekstrudering Aluminium kold smedning dele -
kontakt os gerne