
Industri nyheder
 Oct 01, 2026
 Indsendt af administrator
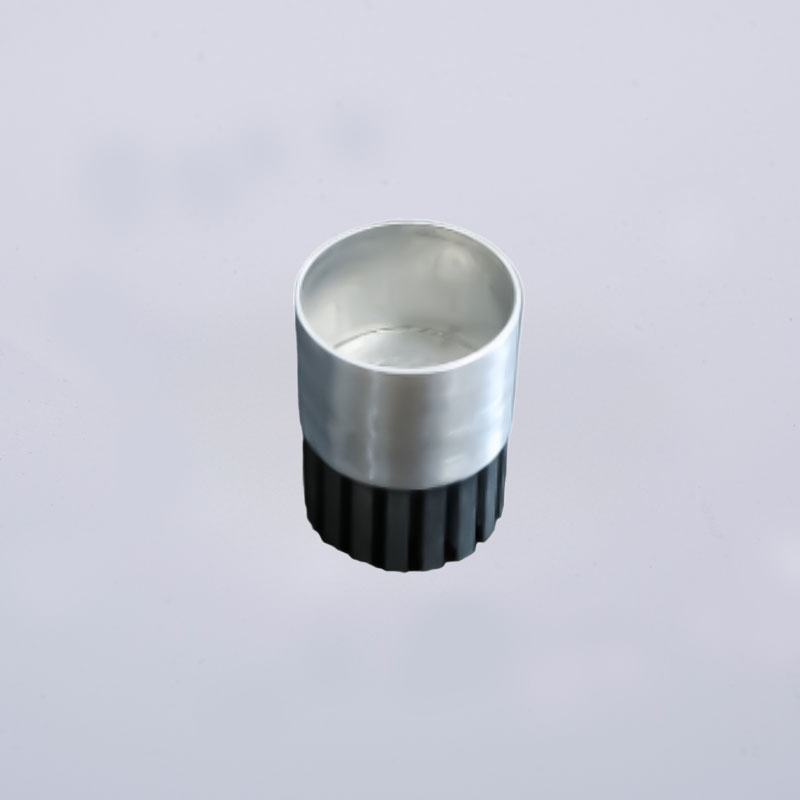
Hvorfor aluminiumshuse bestemmer, om din bilsensor overlever vejen
Hvorfor et sensorhus er en teknisk beslutning, ikke en emballagedetalje
Et kameramodul, der driver to pixels ud af justering, en radarenhed, der overophedes på en sommermotorvej, et LiDAR-kabinet, der dugger efter en højtryksrenser: det er ikke sensorfejl. De er boligfejl. På det tidspunkt, hvor en køretøjsplatform når validering, har kabinettet allerede fastlagt den termiske vej, det optiske datum, forseglingens integritet og korrosionsbudgettet for de næste femten år.
Moderne køretøjer bærer en voksende befolkning af sensorer. Kamera-, radar-, LiDAR-, ultralyds- og miljøsensorenheder stiller hver især forskellige krav til huset, der beskytter dem. En optisk sensor bekymrer sig om fladhed og parallelitet. Et radarmodul bekymrer sig om dimensionsstabilitet på tværs af temperatur. En LiDAR-enhed bekymrer sig om varmeudvinding fra en lille, varm pakke. Alle bekymrer sig om fugt, støv, salt og vibrationer.
Aluminium er blevet standardsvaret for de fleste af disse kabinetter, og det er der god grund til. Det tilbyder et styrke-til-vægt-forhold, som stål ikke kan matche, termisk ledningsevne i området 200 til 230 W/m·K, naturlig korrosionsbestandighed gennem dets passive oxidlag og fuld kompatibilitet med anodisering, pulverlakering og lasersvejsning. Det interessante ingeniørarbejde ligger ikke i at vælge aluminium. Det er i at vælge hvilket aluminium, produceret hvilket måde, holdt til hvilket tolerancer.
Denne vejledning arbejder gennem seks udvælgelsesfaktorer i den rækkefølge, de har tendens til at dukke op i et rigtigt program: materiale, tolerance og pasform, termisk styring, indtrængningsbeskyttelse, overfladebehandling og forsyningskæde. Hvert afsnit indeholder de spørgsmål, der er værd at stille en produktionspartner, før værktøjet skæres.
Kerneafvejningen
Hver boligbeslutning bytter masse mod stivhed, tolerance mod omkostninger og termisk ydeevne mod fremstillingsevne. Der er ingen universelt korrekt specifikation, kun en specifikation, der matcher sensorens fejltilstande.
Faktor 1: Materialeevalg på tværs af aluminiumslegeringsspektret
Legeringen bestemmer styrke, varmeledningsevne, korrosionsadfærd, svejsbarhed og hvor godt overfladen vil anodisere. Et forkert valg viser sig senere som afisolerede tråde, et hot spot, der aldrig forsvinder, eller en finish, der pletter efter belægning.
| Legering | Typisk ejendomsprofil | Passer bedst til sensorhuse |
|---|---|---|
| Al1070 | Høj renhed, meget høj varmeledningsevne, fremragende lasersvejsbarhed | Hermetisk lukkede huse, termisk-kritiske moduler |
| 6061 | God styrke, fremragende korrosionsbestandighed, svejsbar | Konstruktionshuse, monteringsbeslag |
| 6063 | Fremragende ekstruderbarhed, glat som dannet overflade | Komplekse profiler, integrerede kølelegemer |
| 7075 | Meget høj styrke, udmattelsesbestandig | Højbelastnings- og vibrationskritiske monteringer |
Sådan begrænser du valget
- Driftstemperaturområde og maksimal varmebelastning
- Krav til mekanisk belastningsvej og fastgørelseselementer
- Tætningsmetode, især om lasersvejsning er planlagt
- Krav til overfladefinish og belægning
- Tilgængelighed i den påkrævede ekstruderings- eller smedeform
Til termisk-kritiske og hermetisk forseglede sensorpakker er højrente legeringer som Al1070 ofte specificeret, fordi de kombinerer varmespredning med pålidelig lasersvejsning. For strukturelle beslag, der også fungerer som køleplader, giver 6061 eller 6063 normalt en bedre balance mellem omkostninger og bearbejdelighed. Vibrationstunge monteringspunkter skubber mod 7075.
Faktor 2: Dimensionel tolerance og pasform
Et sensorhus udfører to præcisionsopgaver på én gang. Den lokaliserer optiske eller elektromagnetiske komponenter i forhold til hinanden, og den lukker en tætning mod omgivelserne. Begge job er toleranceproblemer.
| Funktionsklasse | Typisk krav | Proces, der leverer det |
|---|---|---|
| Generelle dimensioner | plus eller minus 0,1 mm | Kold ekstrudering eller trykstøbning |
| Kritiske egenskaber | plus eller minus 0,02 mm | CNC efterbehandling efter formning |
| Optiske monteringsflader | Fladhed og parallelitet i mikronområdet | Præcisions CNC med CMM-verifikation |
Hvorfor formningsprocessen sætter loftet
Kold ekstrudering giver næsten-net-former med god dimensionsnøjagtighed og en tæt kornstruktur. CNC-bearbejdning bringer derefter kritiske funktioner ind i den endelige tolerance uden at forstyrre den overordnede geometri. Kombinationen er det, der tillader et hus at være strukturelt forsvarligt og optisk præcist på samme tid.
Verifikation er en del af specifikationen
- Koordiner målemaskineinspektion for henføringspunkt og position
- Optiske komparatorer til profiltjek
- Overfladeprofilometri for fladhed og ruhed
- Dokumenterede inspektionsoptegnelser for PPM-stabilitet
Praktisk regel
Angiv kun snævre tolerancer, hvor sensoren faktisk har brug for dem. Hver mikron ekstra præcision tilføjer bearbejdningstid, og bearbejdningstid er den mest kontrollerbare omkostningsstang i programmet.
Faktor 3: Varmeafledning og termisk styring
Kamera-, radar- og LiDAR-moduler genererer varme kontinuerligt under drift. Temperaturstigning forringer nøjagtigheden, fremskynder ældning af komponenter og introducerer termisk drift, som ingen kalibreringsrutine kan kompensere fuldt ud. Huset er den primære varmeveksler.
Termiske designprincipper
- Maksimer ydre overfladeareal til konvektion
- Hold en uafbrudt varmevej fra kilde til ydervæg
- Undgå indre porøsitet, som fungerer som en termisk barriere
- Match finnegeometri og orientering til luftstrømmens retning
- Vælg overfladebehandlinger, der ikke isolerer huset
Processens indflydelse på termisk ydeevne
Kold ekstrudering giver en tæt, i det væsentlige porefri struktur. Fordi varme skal bevæge sig gennem fast metal, bevarer eliminering af porøsitet en uafbrudt termisk bane. I sammenlignende test har koldekstruderede aluminiumshuse vist termisk ydeevne op til 2,36 gange bedre end tilsvarende trykstøbte huse, hovedsagelig fordi trykstøbning introducerer gasporøsitet, der afbryder ledning.
| Designfunktion | Termisk fordel |
|---|---|
| Integrerede køleprofiler | Øger konvektiv overfladeareal |
| Termiske puder eller spaltefyldere | Lukker luftspalter mellem komponent og væg |
| Chassis monteringsoverflade | Giver en sekundær ledningsvej |
| Tynde, ledende belægninger | Bevarer varmeoverførslen ved overfladen |
Faktor 4: Indtrængningsbeskyttelse og tætningsstrategi
En udvendig sensor ser regn, vejsprøjt, støv, salt og gentagne temperaturcykler. Indtrængningsbeskyttelse er det, der holder interiøret tørt og rent i hele køretøjets levetid.
| Bedømmelse | Beskyttelsesniveau | Typisk sensorposition |
|---|---|---|
| IP67 | Støvtæt, beskyttet mod midlertidig nedsænkning | Kropsmonterede radar- og kameraenheder |
| IP68 | Støvtæt, beskyttet mod kontinuerlig nedsænkning | Lavtmonterede eller udsatte moduler |
| IP69K | Beskyttet mod højtryks- og højtemperaturudvaskning | Kommercielle køretøjer og off-highway sensorer |
Tætningsmetoder og deres boligkrav
- O-ring riller: kræver præcise rilledimensioner og glatte tætningsflader
- Pakningskanaler: har brug for ensartet kanaldybde og overfladefinish
- Lasersvejsning: kræver en svejsbar legering med høj renhed og rene parringsoverflader
- Ultralydssvejsning: afhænger af kontrollerede energidirektører og materialekonsistens
- Klæbende limning: følsom over for overfladeforurening og ruhed
Tryktæthed starter med materialet. En porefri struktur har ingen lækage til at begynde med, hvorfor koldekstrudering ofte er specificeret til forseglede sensorhuse. Ultralydsrensning før forsegling eller limning fjerner olier og partikler, der ellers ville skabe en kanal eller en svag bindingslinje.
Forseglingsindsigt
De fleste feltlækager spores tilbage til grænsefladen, ikke bulkmaterialet. Rillegeometri, overfladeruhed og renhed fortjener lige så meget opmærksomhed som legeringsspecifikationen.
Faktor 5: Overfladebehandling og korrosionsbestandighed
Udvendige huse står over for saltspray, vejkemikalier, ultraviolet eksponering og termisk cykling. Overfladebehandling giver korrosionsbestandighed, slidstyrke og den udseendekvalitet, som synlige sensormoduler nu kræver.
| Behandling | Karakteristika | Hvornår skal specificeres |
|---|---|---|
| Anodisering | Tykt hårdt oxidlag, fremragende korrosionsbestandighed, farvemuligheder | Udvendige huse kræver holdbarhed og udseende |
| Pulverlakering | Holdbar tyk finish, bredt farveområde, god korrosionsbeskyttelse | Synlige dæksler og beslag |
| Konverteringsbelægning | Tynd, ledende, god til jording | Grænseflader, der kræver elektrisk kontinuitet |
| Laser mærkning | Permanent identifikation og sporbarhed | Delnummerering og partisporing |
Udvælgelseskriterier
- Sværhedsgrad af miljøeksponering og forventet levetid
- Krav til udseende og farve
- Behov for elektrisk ledningsevne eller isolering
- Omkostninger og proces tilgængelighed
Overfladefinish før belægning betyder mere, end de fleste teams forventer. Lavere ruhed forbedrer belægningens vedhæftning og giver et mere ensartet endeligt udseende. Kold ekstrudering giver en fremragende overflade, som er dannet, hvilket reducerer det nødvendige forberedelsesarbejde før anodisering eller pulverlakering.
Faktor 6: Ledetid, kapacitet og forsyningskædepålidelighed
Automotive udviklingscyklusser er komprimeret. Et hus, der kommer for sent, forsinker validering, PPAP og start af produktion, uanset hvor godt det er lavet.
Hvor ledetiden faktisk går
- Værktøjsdesign og fremstilling
- Første artikelprøveudtagning og godkendelse
- Produktionsplanlægning og materialeindkøb
- Overfladebehandlingskø
- Eftersyn, emballering og forsendelse
Spørgsmål om kapacitet, der er værd at stille
- Hvor mange ekstruderingslinjer er tilgængelige, og på tværs af hvilket tonnageområde
- Hvad er den årlige enhedskapacitet
- Udføres CNC-bearbejdning i hus
- Er anodisering og pulverlakering udført i hus
- Kan leverandøren skalere fra prototype til masseproduktion uden genkvalificering
Vertikal integration er den stærkeste forudsigelse for tidsplanens pålidelighed. Når ekstrudering, koldekstrudering, CNC-bearbejdning og overfladebehandling sidder under ét tag, overdragelser forsvinder, kvalitetsfeedbacksløjfer forkortes, og tidsplanen stopper afhængigt af tredjepartskøer. Langsigtede partnerskaber for tilbehør af plast og rustfrit stål forenkler yderligere indkøb af en komplet sensorsamling.
Indsigt i forsyningskæden
Spørg efter kapacitetstal, ikke kapacitetskrav. Årlig enhedsproduktion, linjeantal og tonnageområde kan verificeres. Generelle udsagn om at være en fuldserviceproducent er det ikke.
Valgtjekliste for brugerdefinerede aluminiumssensorhuse
| Faktor | Spørgsmål at stille | Hvordan ser godt ud |
|---|---|---|
| Material | Hvilken legering balancerer termiske, mekaniske og korrosionsbehov? | Højrenhedslegering til termisk og svejsning, 6061 eller 6063 til strukturel |
| Tolerance | Hvilke tolerancer kræver optisk justering og tætning? | 0,1 mm generelt, 0,02 mm på kritiske funktioner |
| Termisk | Hvad er varmebelastningen og den nødvendige termiske vej? | Tæt, pore-free wall with integrated fins |
| IP-vurdering | Hvilken klassificering og forseglingsmetode gælder? | Porefrit materiale, rene grænseflader, valideret svejsning eller tætning |
| Overflade | Hvilken eksponering og hvilket udseende er påkrævet? | Anodisering or powder coating matched to environment |
| Ledetid | Hvad er tidslinjen fra designfrysning til SOP? | Integreret ekstrudering, CNC og efterbehandlingskapacitet |
| Kvalitet | Hvilket PPM-mål og hvilken dokumentation er påkrævet? | Dokumenteret inspektion, CMM-data, konsistent PPM |
Aluminium kold ekstrudering vs trykstøbning til sensorhuse
Denne sammenligning kommer op i næsten alle sensorhusprogrammer, og svaret afhænger af, hvilken fejltilstand der betyder mest.
| Attribut | Kold ekstrudering | Støbning |
|---|---|---|
| Indvendig porøsitet | I det væsentlige porefri | Gasporøsitet er almindelig |
| Termisk path | Uafbrudt, op til 2,36 gange bedre i sammenlignende test | Afbrudt af porer og indeslutninger |
| Tryktæthed | Fremragende, ingen lækageveje | Kræver imprægnering eller forsegling i nogle tilfælde |
| Dimensionsnøjagtighed | God som formet, fremragende efter CNC | God til kompleks geometri |
| Bedste pasform | Forseglede, termisk-kritiske sensorhuse | Komplekse tyndvæggede geometrier med lavere termisk behov |
Hvor en sensor skal være hermetisk forseglet eller skal afgive betydelig varme, har koldekstrudering en strukturel fordel, at ingen nedstrømsproces kan genoprettes fuldt ud. Hvor geometrikompleksiteten dominerer, og den termiske belastning er beskeden, forbliver trykstøbning konkurrencedygtig.
Ofte stillede spørgsmål
Q1: Hvilken aluminiumslegering er bedst til et sensorhus til biler?
Der er ikke en enkelt bedste legering. Højrente legeringer såsom Al1070 passer til termisk kritiske og lasersvejste huse. 6061 og 6063 passer til strukturelle huse og komplekse ekstruderede profiler. 7075 passer til højbelastnings- eller vibrationskritiske monteringer. Det korrekte valg følger af driftstemperatur, mekanisk belastning, tætningsmetode og krav til overfladefinish.
Q2: Hvilken tolerance kan realistisk opnås på et sensorhus?
Generelle dimensioner holder typisk omkring 0,1 mm efter koldekstrudering eller trykstøbning. Kritiske funktioner kan nå op på omkring 0,02 mm med CNC-finish. Optiske monteringsoverflader kræver ofte planhed og parallelitet i mikronområdet, verificeret ved CMM-inspektion.
Q3: Hvorfor overgår koldekstrudering termisk trykstøbning?
Trykstøbning introducerer gasporøsitet i metallet. Porøsitet afbryder ledningsbanen og skaber lokale hot spots. Kold ekstrudering giver en tæt, i det væsentlige porefri struktur, så varmen bevæger sig gennem solidt metal. Sammenlignende test har vist op til 2,36 gange bedre termisk ydeevne for koldekstruderede huse.
Spørgsmål 4: Hvilken IP-klassificering skal et udvendigt bilsensorhus målrette mod?
IP67 er fælles for kropsmonterede radar- og kameraenheder. IP68 gælder for lavt monterede eller kontinuerligt udsatte moduler. IP69K er specificeret, hvor højtryks- og højtemperaturskylning forekommer, såsom erhvervskøretøjer og off-highway-applikationer.
Q5: Påvirker overfladebehandling varmeafledning?
Ja. Tykke isolerende belægninger tilføjer termisk modstand på overfladen. Anodiserings- og konverteringsbelægninger er generelt tynde nok til at bevare varmeoverførslen, mens tunge pulverbelægninger bør vurderes i forhold til det termiske budget.
Q6: Hvordan kan gennemløbstiden reduceres for et nyt sensorhusprogram?
Vælg en leverandør med integreret ekstrudering, koldekstrudering, CNC-bearbejdning og overfladebehandling. Intern processtyring fjerner tredjepartskøer, forkorter samplingsløjfen og reducerer risikoen for tidsplanglidning mellem procestrinene.
Q7: Hvad skal inkluderes i en tilbudsanmodning?
Giv 3D-modeller og 2D-tegninger med datumstrategi, legeringspræference eller ydeevnekrav, forseglingsmetode, IP-klassificeringsmål, overfladebehandlingsspecifikation, årlig volumen og påkrævede leveringsmilepæle. DFM-feedback på tilbudsstadiet forhindrer ofte værktøjsændringer senere.
Angivelse af det rigtige hus starter med de rigtige spørgsmål
Et sensorhus er en termisk enhed, et præcisionsarmatur, en tætning og en korrosionsbarriere på samme tid. Hver af de seks faktorer ovenfor kan blive den begrænsende, afhængigt af applikationen. De teams, der får denne ret, har en tendens til at være dem, der først definerer fejltilstandene og derefter specificerer materiale, tolerance, termisk design, forsegling, finish og forsyningskæde i forhold til disse fejltilstande.
Når du vurderer en produktionspartner, skal du kigge efter integreret proceskapacitet frem for et katalog. Ekstrudering, koldekstrudering, CNC-bearbejdning, ultralydsrensning, overfladebehandling og fuld inspektion under ét tag er det, der gør en specifikation til en gentagelig del. Den samme integration er det, der gør koldekstruderede aluminiumsdele levedygtig for forseglede og termisk-kritiske sensorkabinetter ved produktionsvolumen.
Send tegninger og ydeevnekrav tidligt. DFM feedback på tilbudsstadiet er langt billigere end et værktøjsskift efter første artikel.

-
Tlf.nummer
+86-0572-2210226Phone Number
+86-13819283977 +86-13655726561 +86-13567228000Adresse
Bygning B, Innovation and Entrepreneurship Industrial Park, nr. 288, Yansan Road, Huzhou City, Zhejiang-provinsen, KinaQR-kode
-
Hurtige links
Hjem Produkter Om os Evner Industrier Nyheder Kontakt os -
Udforske
Kameraskal af aluminium af køretøj Aluminium kold ekstrudering Aluminium kold smedning dele -
kontakt os gerne